

El diseño de un horno industrial para tratamientos superficiales no debería comenzar únicamente definiendo una temperatura máxima o la longitud disponible en la línea. Secar una pintura líquida, gelificar un recubrimiento en polvo, completar una polimerización o precalentar una pieza son procesos distintos y requieren perfiles térmicos específicos.
Por este motivo, la elección del sistema de calentamiento debe partir del producto, del tratamiento y de la velocidad de producción. En determinados procesos, la convección mediante aire caliente continúa siendo una solución adecuada. En otros, el calentamiento por infrarrojos permite dirigir la energía hacia la superficie y crear zonas térmicas más específicas.
Empresas especializadas como Infragas (https://infragas.es/) desarrollan sistemas infrarrojos a gas destinados precisamente a tratamientos térmicos superficiales y a su integración en instalaciones industriales.
El horno debe diseñarse alrededor del proceso
Dos productos pueden necesitar temperaturas similares y, sin embargo, requerir hornos completamente diferentes. La razón está en lo que debe ocurrir durante el calentamiento.
En el secado de una pintura al agua es necesario favorecer la eliminación de humedad. En una pintura con solventes deben gestionarse correctamente los componentes volátiles. En el powder coating, el polvo debe fundirse, nivelarse y posteriormente completar el proceso de curado previsto.
Por tanto, antes de dimensionar el horno conviene analizar qué material se trata, cómo absorbe el calor, cuánto tiempo permanece en la zona térmica y qué resultado debe alcanzar.
Esta información ayuda a decidir si el proceso necesita convección, radiación infrarroja o una combinación de diferentes tecnologías.
Cuándo tiene sentido el calentamiento por aire
Los hornos de convección calientan el producto mediante aire caliente en circulación. Este principio puede ser especialmente útil cuando se necesita transmitir calor a toda la pieza o alcanzar superficies con geometrías complejas.
El aire puede circular alrededor del componente y contribuir a mantener unas condiciones térmicas relativamente homogéneas dentro de la cámara.
Sin embargo, en un tratamiento concentrado principalmente en la superficie, el recorrido energético es indirecto: primero se calienta el aire y después el aire transmite calor al producto.
Cuando el objetivo es actuar rápidamente sobre una pintura, una tinta, un recubrimiento u otra capa superficial, puede ser interesante introducir una fuente de energía que actúe de manera más directa.
Dónde encaja el calentamiento por infrarrojos
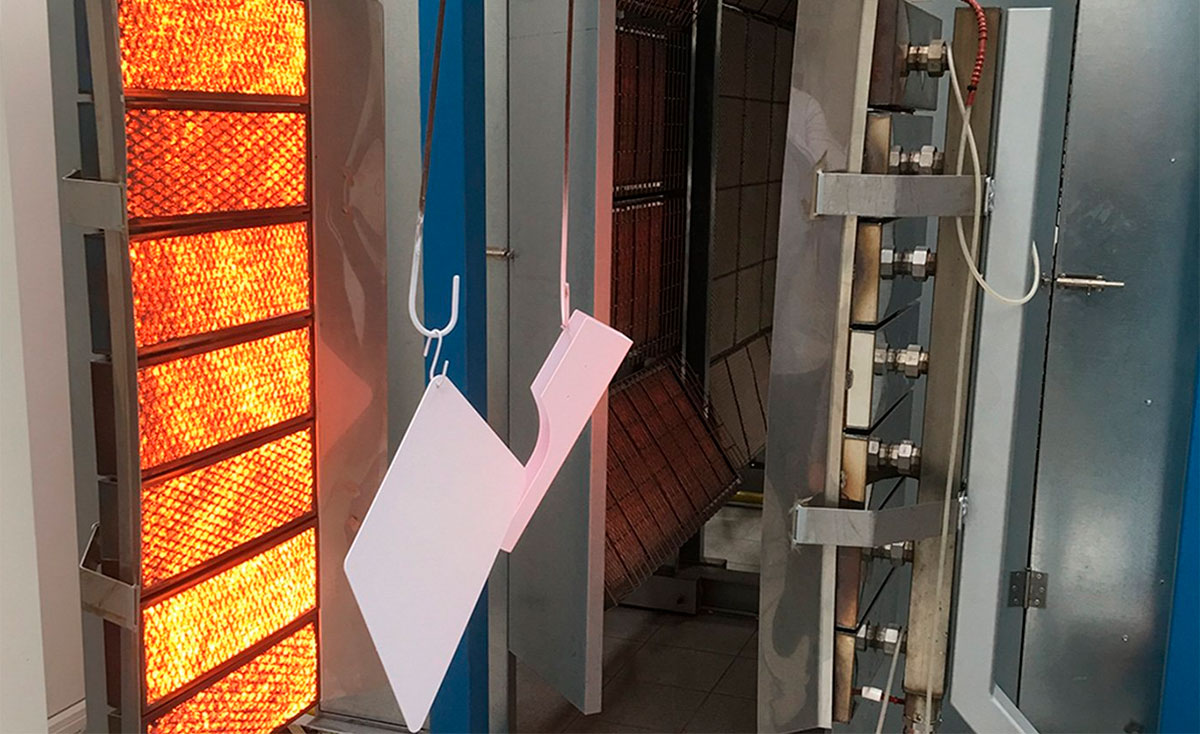
La radiación infrarroja transmite energía hacia una superficie sin depender exclusivamente del calentamiento previo del aire que la rodea. Cuando el material absorbe esa radiación, la energía se transforma en calor.
Esta característica hace que el calentamiento infrarrojo industrial resulte especialmente interesante en procesos donde la superficie desempeña un papel protagonista.
Entre las aplicaciones documentadas para las tecnologías infrarrojas de Infragas se encuentran el secado de pinturas al agua y al solvente, la gelificación y el curado de pinturas en polvo, el secado de tintas, el precalentamiento y diferentes tratamientos sobre superficies industriales.
La ventaja no consiste simplemente en trabajar a temperaturas más elevadas. El interés está en poder aportar energía de forma específica durante una determinada fase del proceso.
Diseñar el horno mediante zonas térmicas
Un horno industrial no tiene por qué aplicar las mismas condiciones desde la entrada hasta la salida. Dividir el tratamiento en zonas térmicas permite adaptar mejor la energía a cada etapa.
Una primera sección infrarroja, por ejemplo, puede proporcionar un aporte energético rápido sobre la superficie. Posteriormente, otra zona puede mantener la temperatura o completar el tratamiento mediante una estrategia térmica diferente.
También existen instalaciones híbridas que combinan infrarrojos y convección. Esta arquitectura permite aprovechar las características de ambas tecnologías cuando el proceso lo requiere.
La posibilidad de distribuir el tratamiento en varias fases es especialmente útil en líneas continuas, donde velocidad, espacio disponible y tiempo de permanencia están estrechamente relacionados.
Absorción, distancia y geometría del producto
La potencia instalada por sí sola no determina la eficacia de un horno infrarrojo. El comportamiento del producto frente a la radiación es igualmente importante.
La composición del material, el color, el recubrimiento, el espesor y el acabado superficial pueden modificar la absorción energética. También influye la geometría.
Una superficie plana expuesta directamente al emisor presenta condiciones muy diferentes a las de una pieza tridimensional con zonas ocultas, cavidades o diferentes ángulos.
Por ello, durante el diseño deben estudiarse conjuntamente la distancia entre emisor y producto, la disposición de los paneles, la velocidad del transportador y el tiempo de exposición. El objetivo no es obtener la máxima intensidad posible, sino un tratamiento compatible con el material y suficientemente uniforme.
INFRACAT, BOOSTERCAT y RHT responden a necesidades diferentes
Dentro de la gama de Infragas existen tecnologías concebidas para distintos niveles y tipos de tratamiento térmico.
INFRACAT pertenece a la familia de paneles infrarrojos catalíticos a gas y permite trabajar con energía radiante modulable. BOOSTERCAT combina la tecnología catalítica con un aporte de aire y está orientado a aplicaciones que necesitan una mayor densidad de potencia.
Para requisitos térmicos superiores, RHT, Radiant High Temperature, utiliza una tecnología infrarroja a gas diferente, basada en una mezcla aire-gas, y puede alcanzar condiciones de trabajo más intensas.
Esta variedad evidencia por qué la selección de la tecnología debe realizarse según el proceso y no simplemente buscando el sistema con la mayor temperatura disponible.
Velocidad de línea y tiempo de permanencia
En una línea continua, aumentar la velocidad significa reducir el tiempo durante el cual cada producto permanece dentro del horno. Esta relación condiciona directamente el diseño térmico.
Si el tiempo disponible disminuye, puede ser necesario concentrar más energía en una determinada sección, reorganizar las zonas o modificar la longitud del tratamiento.
El infrarrojo puede resultar útil precisamente cuando se necesita una respuesta térmica rápida, pero aumentar la potencia sin estudiar el comportamiento del producto puede generar calentamientos desiguales o defectos superficiales.
Velocidad, potencia, distancia y tiempo de exposición deben analizarse como variables de un mismo sistema.
Uniformidad y calidad superficial
Un horno eficiente no es únicamente el que alcanza rápidamente la temperatura prevista. También debe reproducir el tratamiento de manera estable.
La distribución de los emisores, su orientación y la posición del producto condicionan la uniformidad energética. En líneas anchas o con piezas de geometría compleja, este aspecto puede ser incluso más importante que la potencia total instalada.
Cuando se trabaja con pinturas y recubrimientos, un perfil térmico inadecuado puede afectar al aspecto y a las propiedades del acabado. Por eso, las pruebas sobre productos reales son una fase importante antes de definir la configuración definitiva.
Infragas, como proveedor de sistemas infrarrojos a gas para fabricantes de instalaciones, dispone de diferentes tecnologías que permiten abordar distintos requisitos de calentamiento superficial.
Diseñar el calor a partir del producto
El calentamiento por infrarrojos encaja mejor en un horno industrial cuando el proceso necesita transferir energía directamente hacia la superficie, obtener una respuesta rápida o crear zonas térmicas específicas. No sustituye automáticamente a la convección, ni existe una única configuración válida para todos los tratamientos.
El diseño más eficaz nace del análisis conjunto del material, la geometría, la velocidad de línea y el resultado requerido. Tecnologías como INFRACAT, BOOSTERCAT y RHT de Infragas amplían las posibilidades disponibles para que fabricantes de hornos e instalaciones puedan construir el proceso térmico alrededor del producto y no simplemente alrededor de una temperatura objetivo.